
Blog
Ipari szeletelőgépek üzemeltetési kézikönyve
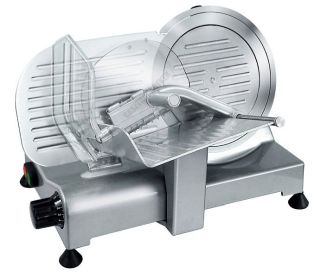
A hajszálvékony vágás mechanikája, a professzionális késélezés technológiája és a munkavédelmi szabványok (MSZ EN 1974)
Az ipari szeletelőgép a nagykonyhai és élelmiszer-kiskereskedelmi egységek egyik legintenzívebben használt, ugyanakkor a legmagasabb baleseti kockázatot hordozó berendezése. A nem megfelelően karbantartott, tompa késsel üzemeltetett gépek nem csupán a nyesedék és a selejt mennyiségét növelik meg drasztikusan – ami közvetlen anyagi veszteséget jelent a vállalkozásnak –, hanem túlterhelik a meghajtómotort, és súlyos, akár amputációval járó munkabalesetekhez vezethetnek. A tökéletes, 0,5–1,5 mm közötti hajszálvékony szeletelés nem esztétikai kérdés, hanem a textúra, az ízélmény és a precíz adagkontroll záloga.
Ez a szakmai útmutató a gasztronagyker.hu gépészeti és élelmiszertechnológiai tapasztalatai alapján részletesen tárgyalja a professzionális szeletelőgépek mechanikai törvényszerűségeit, a kések anyagtudományi különbségeit, a precíziós élezés fázisait és a szigorú munkavédelmi protokollokat.
Szerkezeti architektúra és teljesítmény-összefüggések: Hogyan válasszunk terhelés alapján?
Az ipari szeletelőgépek hatékonyságát alapvetően meghatározza a késtárcsa átmérője, a motor villamos teljesítménye és a meghajtás mechanikai kialakítása. A piacon domináns olasz gyártású berendezések (például a Beckers és az Essedue modellek) mérnöki tervezése szigorú funkcionalitást követ.
Késátmérő és vágási kapacitás korlátai
A körkés névleges átmérője (pl. 195, 220, 250, 275, 300 mm) közvetlenül meghatározza a maximálisan feldolgozható termék geometriai méreteit. Egy Beckers E-195 típusú gép a maga 19,5 cm-es késátmérőjével kizárólag kisebb átmérőjű kolbászok, vékonyabb szalámik vagy feszes textúrájú zöldségek szeletelésére alkalmas. Ezzel szemben egy Beckers E-250 vagy ES-250 modell vágási kapacitása már 230×185 mm, ami lehetővé teszi a normál méretű tömbsajtok és gépsonkák gazdaságos feldolgozását.
A legnagyobb kategóriát képviselő Essedue 300 C és a Hendi Profi Line a maguk 300 mm-es késátmérőjével és kiterjesztett vágási kapacitásukkal (pl. 210×260 mm az Essedue esetében) már alkalmasak nagyméretű, érlelt sonkák (Prosciutto, Serrano) egyben történő szeletelésére is, ahol a szelet folytonossága kritikus elvárás.
Motorerő és meghajtási rendszerek
Az ipari szeletelőgépek túlnyomó többsége ékszíjmeghajtással (poly-V szíj) rendelkezik. Ez a megoldás rendkívül csendes futást biztosít és megvédi a motort a hirtelen mechanikai blokkolás okozta leégéstől, mivel a szíj extrém túlterhelés esetén megcsúszik. Fontos azonban tisztázni a teljesítménybeli határokat:
-
A140 W – 150 W motorteljesítménnyel rendelkező modellek (pl. Beckers E-195, E-220, ES-250, ES-275) a kis- és közepes forgalmú vendéglátóegységek, pizzériák, bisztrók optimális berendezései. Ahogy a gyártói specifikációk és a szakmai tapasztalatok is rögzítik:ezek a készülékek több kilogramm felvágott vagy tömbsajt folyamatos, megállás nélküli szeletelésére nem alkalmasak. A motor tekercselése folyamatos üzemben túlmelegedhet, ami a hőtágulás miatt a csapágyak idő előtti elhasználódásához vezet.
-
Ha a feladat napi szinten több tíz kilogramm kemény textúrájú termék vagy tapadós sajt szeletelése, akkor a Hendi Profi Line modellje jelent megoldást, amely 420 W-os nagyteljesítményű, léghűtéses motorral van felszerelve. A nagyobb teljesítmény nagyobb nyomatékot jelent, ami megakadályozza a kés fordulatszámának visszaesését a sűrűbb anyagokba történő belépéskor.
Gravitációs (ferde) vs. függőleges kialakítás
A gasztronagyker.hu kínálatában található gépek többsége gravitációs (vagy ferde tengelyű) kialakítású. Ez azt jelenti, hogy a terméktartó kocsi (szán) 25°–35°-os szöget zár be a vízszintes síkkal. Ez a gravitációs rásegítés minimalizálja a kezelő személyzet fizikai megterhelését, mivel a termék saját súlyánál fogva csúszik rá a vastagságszabályozó síklapra és a késre. A függőleges gépekkel szemben itt sokkal egyenletesebb adagolás érhető el, ami a hajszálvékony szeletelés alapfeltétele.
Késgeometria és anyagtudomány: Krómozott acél vs. Teflonos körkés
A szeletelőgép lelke a körkés, amelynek anyagösszetétele és felületkezelése határozza meg, hogy milyen élelmiszertípushoz használható optimálisan. A nem megfelelő késhasználat nemcsak a szelet minőségét rontja, hanem a gép mechanikáját is tönkreteheti.
| Krómzott szénacél körkés | Teflonbevonatos (PTFE) körkés |
|---|---|
| - Magas felületi keménység | - Minimális felületi súrlódás |
| - Kiváló éltartósság száraz húson | - Megakadályozza a vákuumhatást |
| - Hajlamos a tapadásra sajtoknál | - Kizárólag sajtokhoz és tapadós |
| - Rendszeresen élezhető kővel | - felvágottakhoz fejlesztve |
| - Korrózióérzékeny savas közegben | - Speciális élezési eljárást igényel |
Keménykrómozott szénacél kések
Az alapfelszereltségű gépek (mint a Beckers E-250 vagy az Essedue 300 C) kovácsolt szénacélból készülnek, amelynek felületére elektrolitikus úton keménykróm réteget visznek fel. Ez az eljárás rendkívül magas (HRC 58-62 közötti) felületi keménységet és kiváló kopásállóságot biztosít.
-
Alkalmazási terület: Csont nélküli húsok, szárazkolbászok, kemény szalámik, sonkák és tömör zöldségek.
-
Fizikai korlát: A krómozott felület magas súrlódási együtthatóval rendelkezik, ha magas nedvesség- vagy zsírtartalmú, lágy anyagokkal érintkezik. Amikor ilyen késsel próbálunk meg sajtot szeletelni, fellép a hírhedt vákuumhatás: a vékony sajtszelet hozzátapad a kés sima oldalához, a gép „összegyűri” az anyagot, a motor pedig a megnövekedett ellenállás miatt túlmelegszik és leállhat.
Teflonbevonatos (PTFE) kések
A probléma kiküszöbölésére fejlesztették ki a teflonbevonatú körkéseket (pl. Beckers ES-250 teflon késsel vagy a külön megvásárolható Co-Szeletelokes-250-teflon és Co-T_220 alkatrészek).
-
A technológia lényege: A PTFE (politetrafluoretilén) bevonat drasztikusan csökkenti a felületi feszültséget és a súrlódási együtthatót. A sajtban lévő zsírok és nedvesség nem képesek folyadékhidat (vákuumot) képezni a kés és a termék között.
-
Gyakorlati előny: A sajtszeletek simán, szakadásmentesen válnak le a késtárcsáról, a gép motorját érő mechanikai ellenállás pedig akár 60%-kal is csökkenhet. Tejtermékek intenzív feldolgozása esetén a teflonos kés használata kötelező technológiai előírás.
A hajszálvékony szeletelés (0,5–1,5 mm) fizikai feltételei
A vendéglátásban a prémium felvágottak (pl. parmai sonka, bresaola) esetében alapvető elvárás a „transzparens”, azaz fényáteresztő, hajszálvékony szeletelés. Ennek elérése nem csupán a szeletvastagság-szabályozó gomb elfordításán múlik, hanem összetett fizikai tényezők együttes állásától.
1. A termék maghőmérséklete (A kritikus faktor)
Szobahőmérsékletű vagy nem megfelelően behűtött hústerméket ipari géppel sem lehet vékonyra szeletelni. A húsban lévő zsírsavak szobahőmérsékleten lágyak, képlékenyek. A forgó kés nem elnyírja az anyagszerkezetet, hanem roncsolja, préseli, ami intenzív léfelesleget és cafrangos széleket eredményez.
Optimális hőmérsékleti mátrix a szeleteléshez:
-
Érlelt, száraz sonkák (prosciutto, serrano): -2 °C és 0 °C között. Ebben a tartományban a hús külső rétege kap egy minimális fagyási szilárdságot (kéreg), ami ellenáll a kés oldalirányú nyomásának, így 0,5 mm-es vastagság is elérhető.
-
Főtt-füstölt sonkák, gépsonkák: 0 °C és +2 °C között.
-
Félkemény sajtok (trappista, gouda): +2 °C és +4 °C között. Ennél hidegebben a sajt törik, melegebben pedig rátapad a késre.
2. Mechanikai kihajlás és a szánbeállítás
Amikor a terméket a kocsira helyezzük és a leszorító karral rögzítjük, a vágási mozdulat során oldalirányú erő hat a késre. Ha a kés életlen, a gépkezelő ösztönösen nagyobb erőt fejt ki a kocsira. Ez az extra nyomás meghajlítja a késtárcsát (még a merev, edzett acélt is mikronos szinten), valamint a vastagságszabályozó síklapot. Az eredmény az úgynevezett ékhatás: a szelet eleje vastagabb lesz, a vége elvékonyodik és leszakad. A tökéletes szelethez engedni kell, hogy a gép saját fordulatszáma és éle végezze el a munkát, minimális kézi tolóerő mellett.
A késélezés professzionális folyamata és technikai háttere
A szeletelőgép élezése nem rutinszerű csiszolás, hanem precíziós fémipari művelet. A helytelen élezés visszafordíthatatlanul megváltoztatja a kés vágási szögét, tönkreteszi a teflonbevonatot, vagy excentrikussá teszi a tárcsát, ami után a gép használhatatlanná válik.
Beépített vs. levehető élezőfejek
A Beckers E széria (pl. Beckers E-250) levehető élezőkészülékkel rendelkezik. Ezt a gép oldalán vagy alján kialakított tároló furatokból kell elővenni, és használatkor a gép fix rögzítési pontjára csavarozni. Ezzel szemben az ES és C jelölésű modellek (pl. Beckers ES-250, ES-275, Essedue 300 C) fixen a gép tetejére szerelt, megfordítható élezőfejjel (késélező kupolával) vannak ellátva. Utóbbiak előnye, hogy az élező kövek tengelybe állítása fix, így a kezelő nem tudja elállítani az élezési szöget.
Lépésről lépésre: Az élezési protokoll
Az élezést kizárólag alaposan kitisztított és zsírtalanított gépen szabad elvégezni. Ha a késen zsír- vagy húsmaradvány található, az ráég az élezőkő pórusaira (glazúrosodás), a kő elveszíti dörzshatását, és élezés helyett hevítve égetni fogja az acélt.
1. fázis: Zsírtalanítás és előkészítés
Kapcsolja le a gépet a hálózatról. Tisztítsa meg a körkést denaturált szesszel vagy professzionális zsíroldóval. Győződjön meg róla, hogy a kés száraz. Állítsa a szeletvastagság-szabályozót „0” állásba.
2. fázis: Az élezőfej pozicionálása
Lazítsa meg az élezőfej rögzítőcsavarját, emelje fel, fordítsa el 180 fokkal, majd engedje le úgy, hogy a kövek közrefogják a késtárcsa élét. Rögzítse a csavart.
3. fázis: Köszörülés (Él kialakítása)
Indítsa el a szeletelőgép motorját. Nyomja meg és tartsa lenyomva az élezőkorongot (a gép hátsó oldala felőli, durvább szemcséjű kő) aktiváló gombot.
-
Időtartam: Maximum 10-15 másodperc.
-
Cél: A gép hátsó oldalán egy minimális, mikroszkopikus fémsorja megjelenése a kés élén. Ha túl hosszan nyomja, feleslegesen koptatja az acélt és csökkenti a kés élettartamát.
4. fázis: Sorjázás (Finomhangolás)
Miközben a kés még forog, nyomja meg a sorjázó/simító korong gombját (az elülső oldali, finom kő). Ez a kő hivatott eltávolítani a köszörülés során keletkezett fémsorját, kialakítva a borotvaéles vágóélt.
-
Időtartam: Szigorúan 2-3 másodperc. Ennél hosszabb idő alatt a sorjázó kő elkezdi lekerekíteni az élt, és a kés tompább lesz, mint a művelet előtt volt.
5. fázis: Tisztítás élezés után
Kapcsolja le a motort. Tisztítsa meg a kést és a gép házát az élezés során keletkezett mikroszkopikus fémportól és kőportól. Ez a lépés a HACCP előírások miatt kritikus, az élelmiszerbe fémpor nem kerülhet!
Mikor jött el a késtárcsa csere ideje? Egzakt kopásindikátorok
A körkés fogyóeszköz. Minden élezési folyamat során fémréteg választódik le a tárcsa átmérőjéből. Van egy pont, amely után a gép üzemeltetése nemcsak gazdaságtalan, de illegális és életveszélyes is.
A kopási határ (A 6 mm-es szabály)
Az ipari szeletelőgépek biztonsági architektúrája (MSZ EN 1974 szabvány) megköveteli, hogy a körkés és a fix késvédő gyűrű (a gépöntvény azon része, ami körbeveszi a kést) közötti biztonsági távolság ne haladja meg a 6 mm-t.
Ahogy a kést az évek során folyamatosan élezik, a kés átmérője zsugorodik. Ha a rés a kés éle és a védőgyűrű között nagyobb lesz, mint 6 mm:
-
A gépkezelő ujja becsúszhat a résbe a tisztítás vagy a szeletelés során, ami azonnali csonkolásos balesetet okoz.
-
A gép elveszíti a vágási stabilitását: a szelet alján egy vastag húsnyelv, úgynevezett „szakáll” keletkezik, mert a termék alátámasztása megszűnik a vágási zóna végén.
Ha a rés eléri a 6 mm-t, a kést haladéktalanul ki kell cserélni. Új késtárcsa beszerzésekor a gép pontos gyári típusát és a furatok elhelyezkedését kell figyelembe venni, mivel a rögzítőcsavarok osztóköre gyártónként eltér.
Fizikai deformációk (ütés és mikrorepedések)
Ha a gépbe véletlenül csontos hús, fémtárgy (pl. klipsz a szalámi végén) kerül, a kés éle kicsorbulhat vagy deformálódhat. Ha a késnek oldalirányú ütése van (axiális ütés > 0,1 mm), a szeletvastagság periodikusan változni fog, a gép pedig rázkódni kezd, ami tönkreteszi a főtengelycsapágyakat. Az ilyen kést élezéssel már nem lehet megmenteni, cserélni kell.
Munkavédelem, ergonómia és HACCP higiénia ipari konyhákon
A szeletelőgép a konyhai sérülések statisztikai listavezetője. A balesetvédelmi szabályok be nem tartása a munkaügyi és munkavédelmi Hatóság részéről súlyos bírságokat von maga után.
Szigorú balesetmegelőzési előírások
-
A leszorító kar kötelező használata: Szigorúan tilos a terméket kézzel fogni vagy tolni a vágási zónában. Ha a termék (pl. egy szalámivég) már olyan kicsi, hogy a leszorító nem fogja meg biztonságosan, azt nyesedékként kell kezelni, és tilos tovább szeletelni.
-
Védőkesztyű alkalmazása: A gép tisztításakor és a kés eltávolításakor kötelező a 5-ös szintű vágásbiztos lánckesztyű vagy speciális kevlárszálas védőkesztyű használata. Sima gumikesztyűben a kés tisztítása életveszélyes, mivel a penge a legkisebb oldalirányú mozdulatra is átvágja azt.
-
Nulla-állás protokoll: Amint a szeletelési folyamat véget ér, a gépkezelő köteles a szeletvastagság-szabályozó gombot azonnal „0” állásba tekerni. Ekkor a vastagságszabályozó alumínium lap teljesen kitakarja a gép élét, így ha valaki véletlenül nekitámaszkodik vagy hozzáér, nem történik vágási sérülés.
HACCP tisztítási és fertőtlenítési protokoll
A szeletelőgép a Listeria monocytogenes baktérium első számú melegágya. A húsokból és sajtokból származó zsíros mikroréteg lerakódik a kés mögötti téren, a késvédő lemez alatt és a tengelyháznál.
A tisztítás lépései:
-
Áramtalanítsa a készüléket (húzza ki a fali aljzatból).
-
Állítsa a tárcsát 0-s pozícióba.
-
Szerelje le a terméktartó kocsit és a késvédő lapot (a központi rögzítőcsavarok kitekerésével).
-
Alkalmazzon élelmiszeripari, zsíroldó hatású kombinált fertőtlenítőszert (hab formátumban az ideális tapadásért).
-
Soha ne mossa a gépet nagynyomású vízsugárral vagy ne merítse vízbe!A víz behatol a csapágyakhoz és az ékszíjkamrába, ami zárlatot, rozsdásodást és a meghajtás azonnali tönkremenetelét okozza.
-
A fertőtlenítőszer lemosása után tiszta, szöszmentes kendővel törölje szárazra a felületeket.
FAQ – Gyakran Ismételt Kérdések
Miért nem szabad a normál krómozott késsel sajtot szeletelni?
A normál krómozott szénacél kések felülete magas tapadási együtthatóval rendelkezik. Sajt szeletelésekor a vágási felületen kicsapódó zsír és nedvesség vákuumhatást hoz létre, ami miatt a sajt rátapad a késre, elszakad, és túlterheli a motort. Sajtokhoz kizárólag PTFE (teflon) bevonatú kés használható (pl. Beckers ES-250 Teflon).
Milyen gyakran kell élezni egy ipari szeletelőgépet?
Az élezés gyakorisága a feldolgozott anyagok sűrűségétől függ. Átlagos éttermi használat mellett heti egy alkalommal javasolt az élezési ciklus elvégzése. Intenzív, napi szintű húsbolti terhelés vagy szárazkolbászok szeletelése esetén 2-3 naponta szükséges lehet a borotvaél visszaállítása. A tompa kés felismerhető arról, hogy tépi a húst és vastagabb nyesedéket képez.
Hogyan állapítható meg, hogy a szeletelőgép kése elkopott és cserére szorul?
A kopás legpontosabb indikátora a késtárcsa éle és a gép fix biztonsági védőgyűrűje közötti távolság. Ha ez a rés a folyamatos élezések következtében eléri vagy meghaladja a 6 mm-t, a kés életveszélyessé válik (az ujjak becsúszhatnak), és a vágás minősége is leromlik (szakállas szeletek). Ekkor új késtárcsa beszerzése kötelező.
Szabad-e a szeletelőgépet vízsugárral vagy zuhannyal tisztítani?
Szigorúan tilos! Az ipari szeletelőgépek háza nem nyújt teljes védelmet a nagynyomású vagy közvetlen vízsugárral szemben (IP-védettségi korlátok). A víz bejut a meghajtó ékszíjhoz, a villamos kapcsolókhoz és a motor tekercseléséhez, ami azonnali zárlatot, rozsdásodást és a garancia elvesztését vonja maga után. A tisztítást kizárólag nedves, fertőtlenítőszeres kendővel és habbal szabad végezni.
Mi a teendő, ha az élezőkő nem élez, hanem fekete nyomot hagy a késen?
Ez a jelenség a glazúrosodás, vagyis az élezőkő pórusaiba beégett húsizsír és fémpor keveréke. Ha az élezés előtt a kést nem zsírtalanították tökéletesen, a kő felülete eltömődik, nem dörzsöl, hanem a súrlódási hőtől megégeti az acélt. Megoldás: az élezőköveket le kell szerelni, és drótkefével, valamint zsíroldóval vagy denaturált szesszel alaposan ki kell tisztítani a pórusokat.


Saját raktáron (1 db)
147 800 Ft
